科技新进展:钢渣处理工艺提升关键技术集成优化与实践
一、研究的背景与问题
安钢安阳基地所产生的钢渣采用热焖工艺,年处理量约80万吨,热态钢渣由火车运输渣罐到G3跨,经过入池、打水、焖渣、出池工序完成热态处理,在翻罐和出池作业及工程机械上料过程会产生扬尘;北段为公司精炼渣集中处理场地,年处理量约15万吨,采用带罐打水,倾翻、钩机勾料,磁盘吸铁回收含铁资源,由于精炼渣中CaO含量高,碱度高,吸水性差,在倾倒、装车过程粉尘较大。原钢渣处理工艺存在的主要问题:
1、存在严重的环保风险。生产现场环保问题突出,入渣飞溅、出渣扬尘、撒料,特别是精炼渣处理过程中,无法加装除尘设施,现场作业环境很差,无法满足环保管控的要求。虽然对厂房和作业通道进行了封闭,不污染外环境,但还不满足“A”类绩效企业和国家超低排放及消除无组织排放的环保要求,存在较大的环保风险。
2、含铁资源回收不彻底。由于生产工艺落后,作业过程粗放,渣池打水不均匀,池内温度控制不均衡,造成焖渣环节效果不佳,渣块粒度偏大,使得渣铁分离不彻底,加上二次处理环节没有棒磨工序对块状尾渣进行细粒化处理,尾渣粒度偏大,其中的部分铁无法通过磁选的方式进行回收,造成部分渣铁随尾渣流失,带来了一定的经济损失。
3、钢渣尾渣安定性差,限制了尾渣的广泛应用。池焖工艺的特性决定了钢渣中f-CaO、f-MgO消解不彻底,使得尾渣在长时间存放或使用过程中,再次发生消化反应,体积膨胀,造成尾渣制品报废,直接制约了钢渣尾渣后续向道路工程和建材行业利用,成为尾渣处理的一大难题。
4、尾渣分级不合理,加上渣和钢混杂在一起,强度高,难以破碎,无法直接到水泥、商砼企业,通过磨机进行细磨作业,影响应用。
5、不符合国家关于尾渣利用的产业政策。我公司的钢渣尾渣无法直接应用于水泥、商砼企业,造成钢渣没有细分粒级向终端用户销售,而是把钢渣卖给个体户做为选铁原料,他们选铁后的尾渣在安钢周边形成堆积,不符合国家钢渣综合利用产业政策,按照2018年1月1日实施的《中华人民共和国环境保护税法》要求冶炼渣排放每吨征收税额为25元,按80万吨尾渣计算,每年仅这项费用需要支付2000万元。
6、钢渣中的潜热没有回收利用,造成能源浪费。炼钢厂到渣处理的热态钢渣的温度一般在1000℃左右,需要在热态处理环节把钢渣的温度降低到60℃以下,这部分潜在热能除部分用于钢渣裂解外,没有得到充分的利用。
二、解决问题的思路和技术方案
为有效解决钢渣对安钢生产经营的影响,于2023年9月建设投产了钢渣处理项目,该项目用于处理安钢二炼轧厂产生的钢渣。
转炉钢渣热焖处理采用的有压热焖工艺为中冶节能环保有限责任公司在第三代钢渣池式热焖工艺基础上的创新、升级。该工艺集机械化、自动化和洁净化于一体。
该项目转炉渣采用最先进的“辊压破碎—有压热焖”处理工艺,钢渣进行一次处理后,进入加工线经过“破碎—磁选—筛分”工艺进行二次处理。精炼渣跨内,精炼渣采用“带罐打水”工艺冷却处理,磁选出的大块渣钢采用火焰切割等方式进行处理,处理后的渣钢运至炼钢系统回用。
钢渣有压热焖工艺与现有热焖技术相比,具有如下主要独特优势:
(1)热焖周期短,处理效率高;
(2)自动化水平高,劳动定员少;
(3)洁净化程度高,利于环境保护,对钢渣处理厂房的腐蚀小,钢渣处理厂房维护费用低;
(4)热焖后的钢渣粉化率高,粒度<20mm粒级达到70%以上;粒度均匀,最大粒度小于300mm,利于后续钢渣加工磁选,可显著降低钢渣加工运营费用。
该技术在进行钢渣处理时,其整个过程基本都是在密闭系统内进行,较现有钢渣处理技术相比,其洁净化程度更高,更加环保。
三、主要技术创新成果
1、钢渣余热自解热焖处理技术
该项目在钢渣热焖技术基础上,突破了熔融钢渣热焖技术瓶颈,解决了热焖机理、爆炸隐患、热焖装置高温变形等关键技术问题,在热焖机理和工艺技术及装备上进行了重大创新,开拓性使用钢渣余热自解热焖处理技术,是集洁净化、机械化、连续化、高效化和自动化等优势于一体的新型钢渣稳定化处理技术,将钢渣热焖时间由现有的十几个小时缩短至3小时左右,取得了巨大的经济效益、环境效益和社会效益,提高了钢渣综合利用率。
本工艺采用辊压破碎-有压热焖处理工艺,使用铁路运输将二炼轧钢渣运至钢渣处理跨内,在跨内布置3套辊压破碎工艺设备和18个有压热焖装置。辊压破碎-有压热焖工艺分为辊压破碎和有压热焖两个作业工序。辊压破碎-有压热焖全过程处理时间约2.5~3小时。热焖后的钢渣粉化率高,粒度均匀,利于后续钢渣加工磁选。
转炉出渣时,将渣倒在渣罐内,火车运输至转炉渣跨,渣罐由100t铸造桥式起重机吊起,将渣罐放置倾翻车上,倾翻车驶入辊压破碎区,将转炉钢渣倒入辊压破碎床,倒完渣后,倾翻车再驶出辊压破碎床,停至停车位。辊压破碎机将钢渣进行辊压破碎,然后将钢渣推至接渣车上的固态渣罐中。固态渣罐由接渣车运出辊压破碎区,由行车吊罐,吊运至有压热焖罐中,进行有压热焖。热焖后的转炉渣由行车吊罐,吊运至堆渣场进行翻渣,钢渣经晾晒后,用铲车上料,送入2#振动给料筛中,筛孔150mm,大块渣钢落入接渣槽中,钢渣由皮带机送入钢渣加工线。当热焖后的钢渣含水率满足上料需求时,通过行车翻罐,直接将钢渣倒入1#振动给料筛上的料斗内,筛孔150mm,大块渣钢落入接渣槽中,钢渣由皮带机送入钢渣加工线。
工艺流程简图如图1所示:
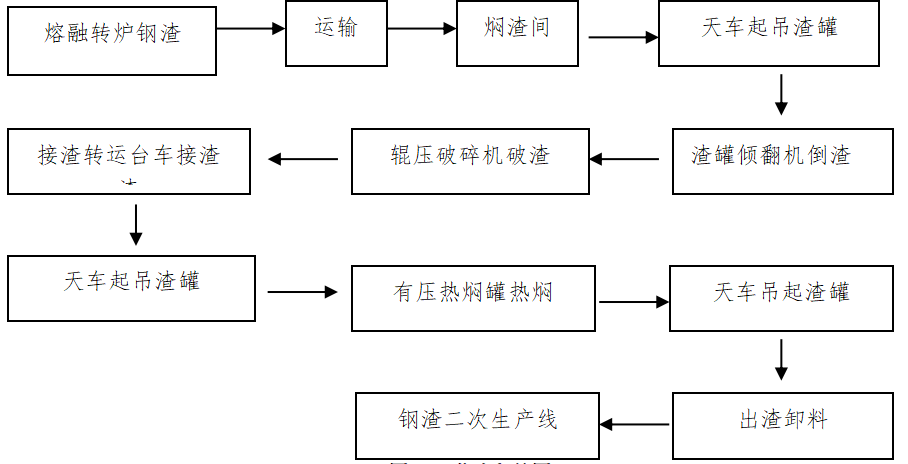
图1 工艺流程简图
2、钢渣中金属铁回收技术
转炉炼钢时,钢渣处于钢液的表面,由于造渣时飞溅,钢珠和钢渣粘附在一起,残钢和渣分离困难。为了回收钢渣中废钢,企业多采用多极破碎、筛分、磁选工艺,只能选出大块废钢,不能解决渣和钢的有效分离,选出的渣钢品位低,一般为70%,磁选粉铁品位为40%。直接返回冶炼生产,能耗高,消耗大,尾渣中金属铁含量大于4%,造成金属资源浪费。有的企业采用湿磨湿选工艺,虽可使磁选粉的品位提高到60%,但选后尾渣呈泥浆,很难处理和综合利用,造成环境污染。
该项目研究了不同粒度钢渣的含钢量、钢渣与残钢粘连包裹的情况,使用棒磨机二次处理钢渣。根据邦德可磨性试验,求得钢渣的邦德功指数;利用邦德基本方程式,计算电动机功率、磨机直径、长度及钢棒装载量等参数,设计出大口径中空轴进料,周边卸料,钢渣用棒磨机达到钢渣破碎剥离,再通过磁选达到渣钢提纯、金属回收的效果。以棒磨机为核心的钢渣破碎提纯、金属回收新工艺代替了原有多级破碎、筛分、磁选工艺。钢渣加工生产线工艺流程如下图2。
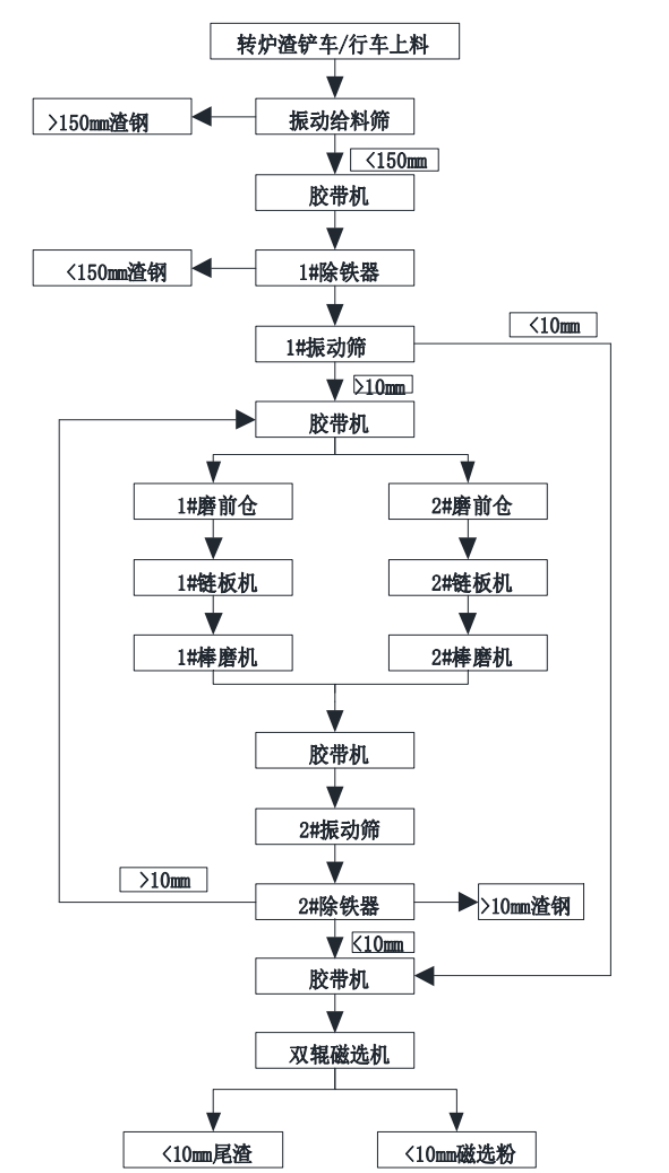
图2 钢渣加工工艺流程简图
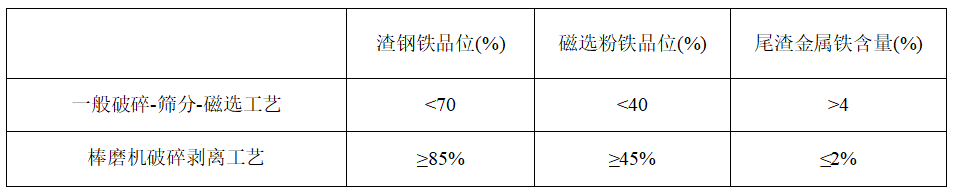
表1 钢渣经棒磨机处理后效果
通过棒磨机提纯、磁选,渣钢的铁品位在85%以上可直接返回转炉,磁选粉的铁品位在45%以上可以返回作烧结矿配料。尾渣中金属铁含量小于2%,可用于生产钢渣粉。
四、应用情况与效果
该项目建成投产后经过生产试验和生产方案优化,达到以下的效果:
(1)辊压破碎-有压热焖工艺工作压力保持在0.2~0.4MPa,热焖时间约2.0~3.0小时,辊压破碎-有压热焖全过程处理时间约3~4小时,与现有G3跨热焖工艺10~12小时热焖时间相比,大大缩短了热焖周期,提高生产效率。
(2)调控喷水量并连续喷水热焖,充分利用钢渣余热产生有压蒸汽, 实现降低焖解后钢渣的粒度(尾渣粒度≤5%),提高渣铁分离度;并且提高f-CaO、f-MgO的消解度,使钢渣稳定热焖后钢渣中f-Ca0、f-MgO含量均低于3.0%,符合生产钢渣粉技术要求,处理后的钢渣可100%利用。生产化验数据见表2。
(3)处理过程密闭化,无粉尘、无废水排放,实现了清洁生产。有压热焖工艺参数全自动化控制,安全可靠,降低了生产运行成本。
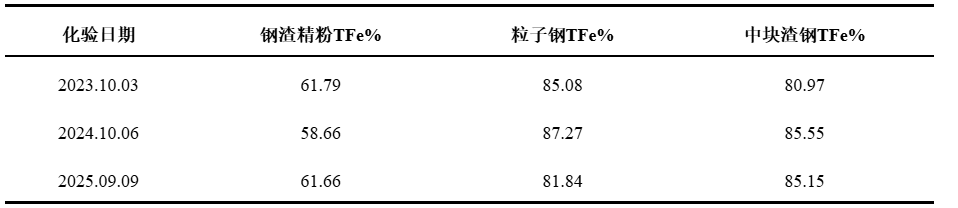
表2 钢渣辊压破碎-有压热焖处理工艺生产尾渣化验结果
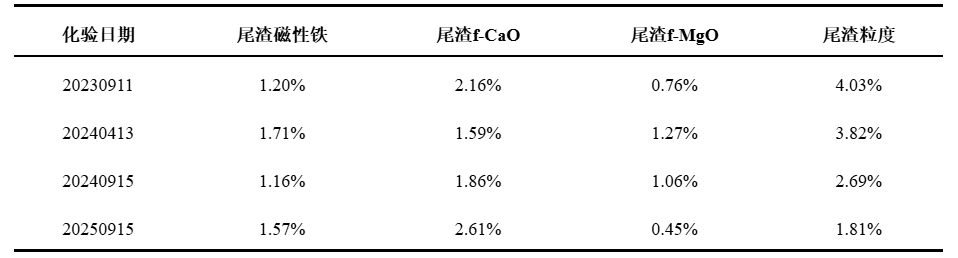
表3 钢渣辊压破碎-有压热焖处理工艺生产含铁产品化验结果
信息来源:安阳钢铁集团有限责任公司
-
全国科技大会 国家科学技术奖励大会 两院院士大会在京召开 习近平为国家最高科学技...
[06-25]
-
中国金属学会推荐的“采用清洁能源实现低成本低碳炼铁”入选中国科协2024十大产业...
[07-03]
-
关于推荐重要学术会议的公示
[06-20]
-
《高品质钢冶炼工艺及关键技术》审稿会在京召开
[06-19]
-
教育部第二批“新工科”课程《钢铁科学与技术前沿》第六讲: 高品质特殊钢电渣重熔技...
[10-29]
-
2026年(首届)中国钢铁材料大会第二轮(征文)通知
[09-15]
-
关于举办2026中国钢铁材料展览会的通知(第一轮)
[09-15]
-
2026年(首届)中国钢铁材料大会第二轮(征文)通知
[09-11]
-
关于召开中国金属学会炭素材料分会第37届炭素技术学术交流会的通知(第二轮)
[09-10]
-
2026年(第一届)全国冶金人工智能学术会议第二轮通知
[09-09]