科技新进展:高使役性能工程机械结构用钢研制与应用
一、研究的背景与问题
随着工程机械行业的发展,对钢材成型性能、焊接性能及低温韧性等提出了高标准要求。从性能要求来看,钢材必须具有良好的强度与韧性。同时,高强钢用量占设备总重量正逐年增加,因此,研发并推广应用综合性能更优的系列高强钢对工程机械装备减重、高效及安全性具有重要意义。存在问题及需求如下:
1、超长钢板折弯成型控制难题:在高强度钢板的折弯过程中,开裂是最主要和最具破坏性的失效形式,其机理复杂,是材料、工艺应力集中共同作用的结果。开裂不仅影响产品的外观和尺寸精度,更严重削弱其结构完整性和承载能力,直接导致工件报废。目前,折弯件采用焊接连接,存在钢种级别低、焊接质量稳定差与劳动强度大、工艺成本高等问题,且满足不了结构减重的迫切需求。
2、高效焊接的瓶颈问题:基于绿色环保、安全可靠的要求,工程机械结构用钢对免预热、低焊接预热温度及高焊接线能量焊接等需求迫切。目前,焊接工艺存在焊接预热周期长、效率低与人工劳动强度大等问题,且产品质量稳定性差,严重影响了生产效率。免预热、高焊接线能量焊接可为智能、高效机器人焊接提供最有利条件。
3、厚板实现高韧性难度大:特厚板探伤性能与低温韧性协同提升是技术难题,成品厚度方向1/4、1/2位置组织调控难度大。在特厚板生产过程中,涉及成分设计、热轧及热处理工艺,对成分及夹杂物调控精度与质量稳定性提出了更加严苛的要求。目前,对于特厚规格工程机械用钢来说,低温韧性指标的波动幅度较大,且整体数值偏低,很难满足高韧性的迫切需求。
二、解决问题的思路与技术方案
项目聚焦工程机械行业重大装备用结构钢的高端需求,围绕高强工程机械用钢板的成型性能、焊接性能及低温韧性等使役性能,开展技术攻关。
首先,联合成立项目组,由安阳钢铁集团有限责任公司、南京钢铁股份有限公司与山东钢铁集团日照有限公司联合东北大学、郑州煤矿机械集团有限责任公司构成,这项工作得到了国家自然科学基金与河南省重点研发项目的支持。以瓶颈问题为导向,对高强工程机械结构用钢板的生产技术、性能指标及技术难题进行调研。结合生产企业、科研单位及终端用户的研发与生产经验,明确了超长厚规格钢板折弯成型控制难点,提出了基于材料属性及折弯方式的物理模型、成分精准控制及组织与性能优化控制方案,突破了易成型高强钢板关键制备技术。针对高效焊接的瓶颈问题,提出了低碳及低碳当量设计实现免预热焊接调控思路、成分精准控制及Zr夹杂物协同提升焊接线能量控制方案,突破了系列工程机械用钢的易焊接控制关键技术。针对厚板的韧性问题,阐明了一阶段轧制工艺下奥氏体细化机理,提出了成分精准控制与稀土夹杂物协同增韧调控方案,攻克了高温变形工艺与成分、夹杂物协同增韧技术。
其次,在以上工作开展的同时,充分利用现场的工业大数据,聚焦成型性能、焊接性能及低温韧性,开展深入的工艺研究工作,并进行多次验证与优化,实现系列高强工程机械结构用钢板的批量稳定生产。
最后,委托权威部门对研发、推广应用产品进行力学性能、焊接性能及低温韧性的测试与评价,并结合用户使用需求,开展实物钢板的切割下料、焊接及装配工作,系统评价其使役性能。在高强工程机械结构用钢批量生产的基础上,对产品使用情况进行跟踪、调研,保持长期、高效反馈机制,实现了稳定应用,助力了高端工程机械装备的研发与技术提升。
三、主要创新性成果
1、突破了易成型高强钢板关键制备技术。采用成分与组织精准调控技术,研发了Q460~Q890易成型钢板,解决了180°、d=0.5a的高成型性能,采用折弯件代替焊接件,制造效率提高30%,实现了规模化应用。
(1)液压支架侧护板原来为焊接结构,劳动强度大,质量稳定性低,且存在结构减重的需求。对原有钢板的折弯性能进行了统计,折弯合格率不足80%,批量稳定应用难度大,如图1所示。
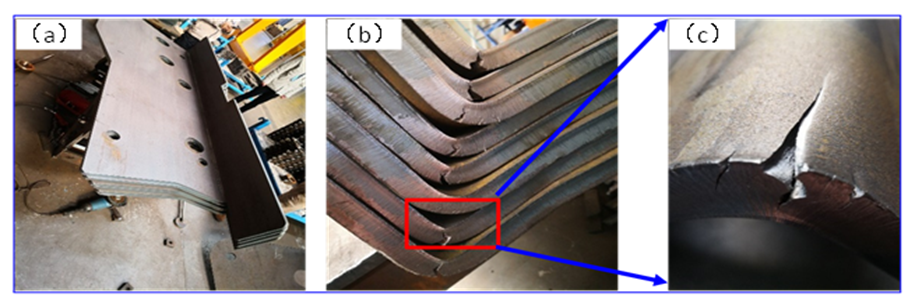
图1 原有焊接件结构及折弯开裂情况
从工序成本考虑,如果成型件代替焊接件,将使煤矿机械用高强钢生产工序由切割、下料、矫平、拼焊、成型,简化成切割、下料、弯曲及成型,制造效率可提高30%。同时,吨钢节约切割成本30~50元、焊接材料40 kg、焊材和焊接工时成本1500元以上(按每公斤焊丝焊接工时成本32元估算),可实现吨钢降低碳排放为0.0932吨,符合国家“双碳”战略目标要求。
(2)建立“物理模型”,提供准确折弯临界数据。针对20~40 mm厚、长条状钢板(最长达7 m)的折弯成型过程进行物理建模,获得了折弯成型临界数据,与现场钢板力学性能和实际折弯开裂情况进行对照分析,解决产品折弯与常规冷弯结果不匹配问题。
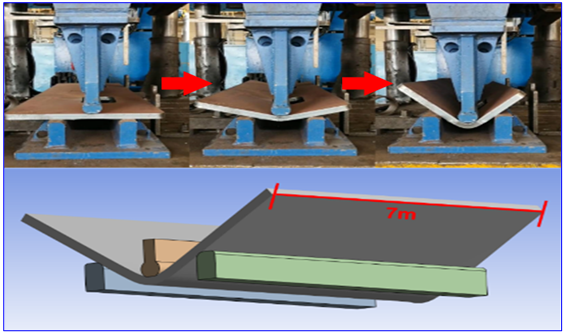
图2 折弯成型过程的物理建模
(3)成分、组织与性能优化,有效解决成型问题。依据折弯成型临界数据,对现场钢板成分、工艺及组织进行精准调控,获得了折弯性能优良的钢板。在实际折弯过程中,低屈强比钢板由于存在强度低、塑性好的组织,其对应的折弯性能更优,选取近三年的现场大数据,开发了专有材料数据库软件,对折弯钢板成分与工艺实施进一步优化,模型准确性达94.93%。目前,实现了每年5万吨的批量稳定供货,产品折弯合格率达95%以上。
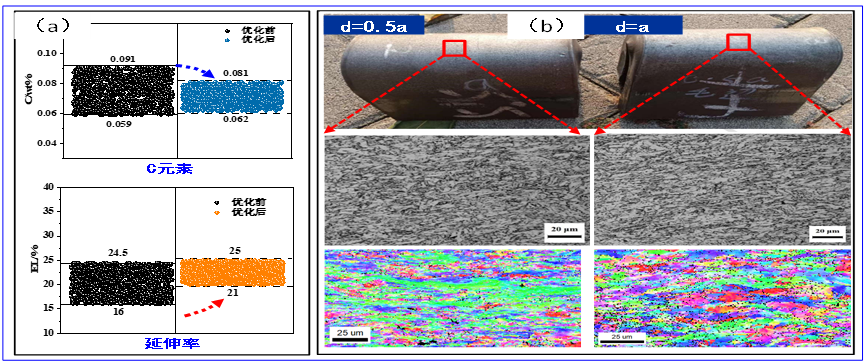
图3 折弯钢板成分、组织与性能的精准调控
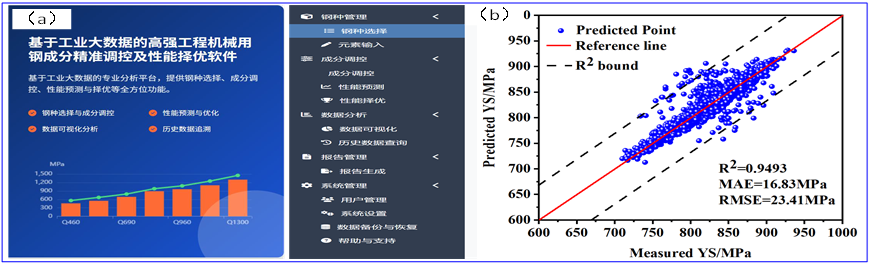
图4 建立专有材料数据库
2、提出了低碳、低碳当量设计与夹杂物精准调控技术,开发了Q690~Q1100易焊接钢板。突破了Q690钢板-10 ℃免预热焊接瓶颈,实现了全年免预热焊接工艺。Q890~Q1100焊接预热温度最低降至50 ℃,焊接线能量增加30%,焊接效率提高40%。
(1)突破Q690钢板-10 ℃免预热焊接瓶颈。针对焊接性能要求,重点对“C元素”与“碳当量”等进行调低控制,实现对现场钢板成分、工艺及组织的精准调控。采用成分精准控制技术,保证了钢板的力学性能稳定性,同时,避免了过多元素对韧性的损害作用。
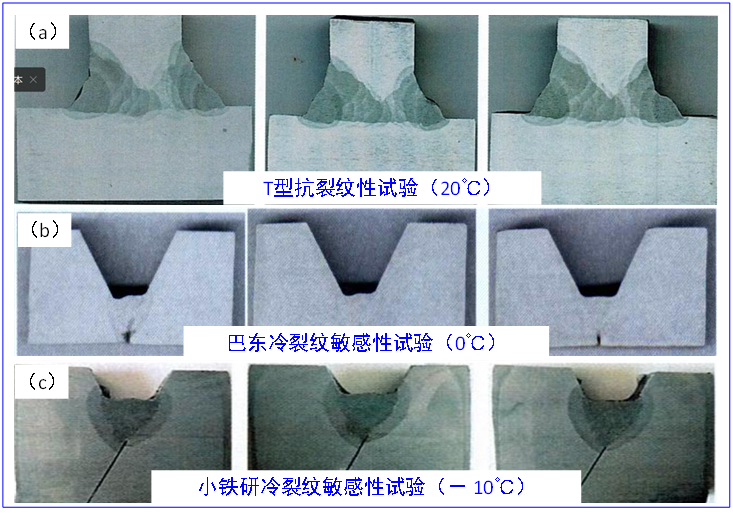
图5 Q690钢板通过无预热焊接评价
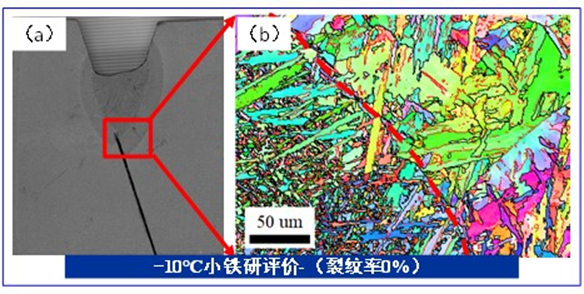
图6 小铁研样品微观组织特征
第三方评价显示钢板可实现-10℃环境温度下的无预热焊接,满足全年免预热焊接的工艺要求。对Q690实物钢板分别开展了小铁研、巴东及T型接头免预热焊接评价,各种条件下其裂纹率均为0%,样品截面如图5所示。对小铁研样品的微观组织进行了表征,可以看出,形成了细化的贝氏体组织,如图6所示。
(2)成分精准控制及夹杂物协同提升焊接线能量控制技术。原有Q890钢板存在韧性低、焊接输入小等问题,不能满足高效机器人焊接工艺要求,影响了生产效率及整体装备的质量。对于焊接性能来说,重点对C元素与碳当量进行调低控制,最终实物钢板碳当量控制在0.51~0.52。在成分调优的基础上,添加了0.01%~0.015%的Zr元素,形成大量尺寸1 μm左右的微细夹杂物。焊接热输入值提升至20 kJ/cm~50 kJ/cm,钢板热影响区组织为细化的贝氏体和马氏体,-20℃冲击功均大于100 J,实现了Q890钢板焊接线能量的显著提升。
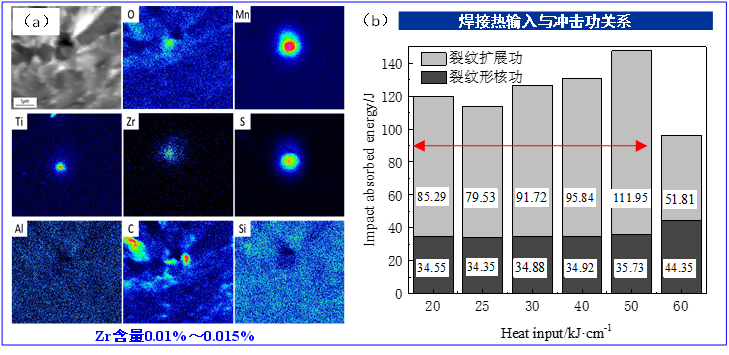
图7 Q890钢板中夹杂物调控结果及热影响区冲击功
3、攻克了高温变形工艺与成分、夹杂物协同增韧技术,阐明了一阶段轧制工艺下奥氏体细化机理,实现了50 mm以上Q550~Q960钢板-40 ℃冲击功大于180 J,其中Q960钢板冲击功提升50%。
(1)阐明一阶段轧制工艺下奥氏体细化机理。针对特厚规格Q550~Q960钢板,聚焦高温轧制工艺过程,采用物理模拟方案,在铸坯厚度1/4、1/2位置取压缩样品,研究高温压缩变形工艺参数对奥氏体动态再结晶行为的影响规律,回归了一阶段轧制工艺下的奥氏体再结晶本构方程,建立了高温流变应力模型,如图8和9所示。观察测试样品的原始奥氏体晶粒组织,可以获得高温热轧工艺参数对奥氏体组织特征定性与定量的影响规律,指导了现场高温轧制工艺规程的制定。
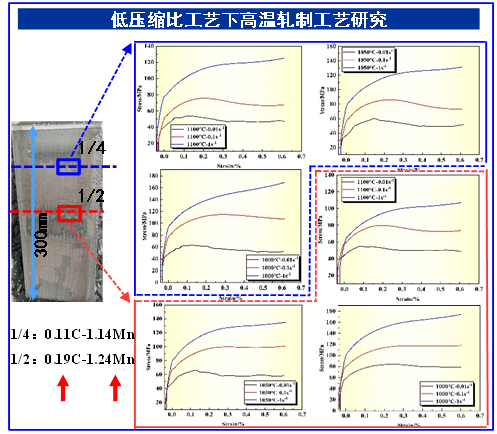
图8 高温压缩样品取样位置及流变应力曲线结果
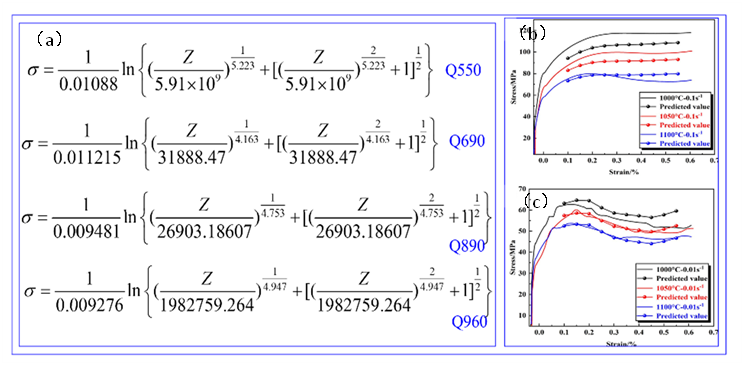
图9 一阶段轧制工艺下的本构方程及高温流变应力模型的建立
(3)成分精准控制与稀土夹杂物协同增韧技术。针对特厚板增韧的难题,采用成分及夹杂物精准调控方法,对C、Mn等进行低含量下的成分精准控制(Mn≤1.2wt%),并利用稀土元素对夹杂物进行微细化处理。与未添加稀土相比,添加少量的稀土元素后,钢中夹杂物由大尺寸尖角状变为细小的球状,如图10所示。低温韧性结果表明,采用协同增韧技术后,100mm厚的Q690钢板-40℃冲击功平均值为206J,50mm厚的Q960钢板-40℃冲击功平均值为192 J,选取Q960特厚板进行了对比试验,采用成分精准控制与稀土夹杂物协同增韧技术,钢板微观组织得到了明显细化,冲击功值提升50%。
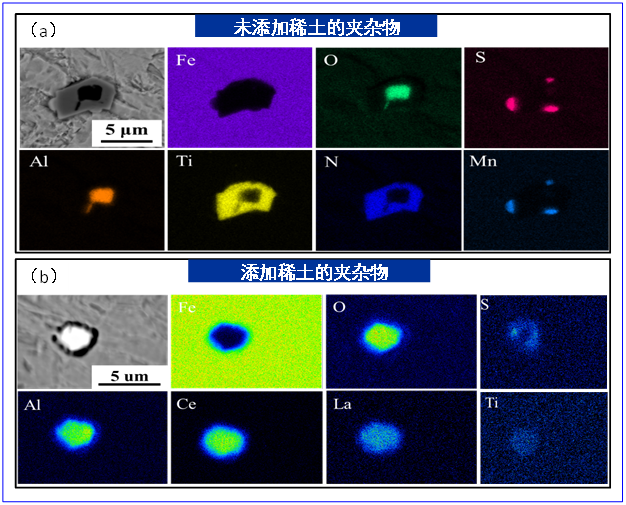
图10 夹杂物成分及形貌对比(a)未加稀土;(b)添加稀土
项目技术指标与国内外同类产品的比较
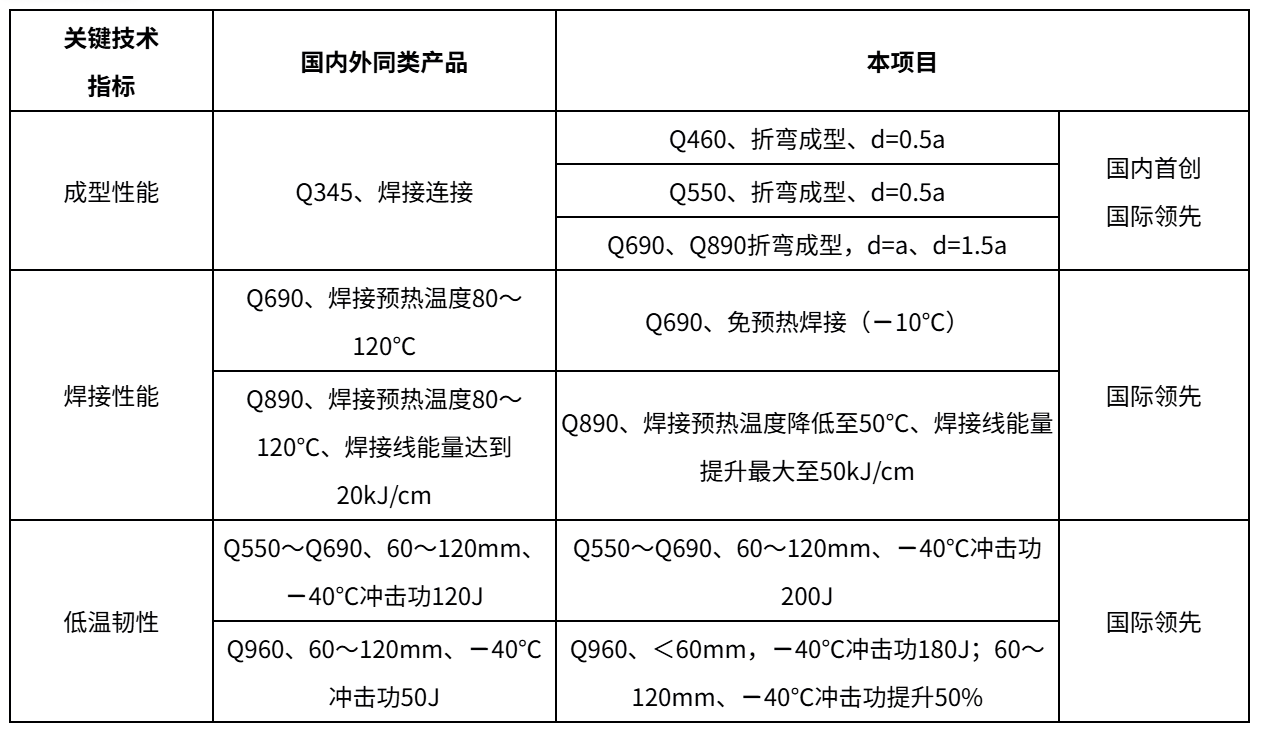
项目聚焦系列高强工程机械用钢,针对使役性能进行技术攻关,达到的技术指标如下:在对厚规格、长条状钢板的折弯成型过程进行物理建模基础上,依据“折弯成型临界数据”,对现场钢板成分、工艺及组织进行精准调控,实现了批量稳定供货,折弯合格率达95%以上。研发成功免预热Q690高强工程机械用钢,钢板满足-10℃无预热焊接要求,实现了全年免预热焊接工艺。Q890钢板焊接热输入由18kJ/cm提升至50 kJ/cm,焊接预热温度由120 ℃降低至50 ℃。针对特厚板增韧的难题,采用成分及夹杂物精准调控技术,对C、Mn等进行低含量下的成分精准控制,并利用稀土元素对夹杂物进行微细化处理,实现了冲击功值50%的提升,关键技术指标与国内外同类产品的比较结果如上表所示。
四、应用情况与效果
项目以行业发展、客户需求为导向,紧密围绕国家战略《中共中央关于制定国民经济和社会发展第十四个五年规划和二〇三五年远景目标的建议》与工程机械行业“十四五”发展规划要求,研发的高使役性能工程机械用钢板广泛应用于林州重机、平顶山平煤机煤矿机械装备有限公司、平煤神马机械装备集团有限公司、郑州煤矿机械集团有限责任公司、山能集团兖矿东华重工、徐工集团工程机械有限公司及三一重工股份有限公司等企业,推广应用前景广阔,助力了行业创新发展。
项目研发的Q460~Q890易成型钢板,采用折弯件代替了焊接件,180°折弯成型满足d=0.5a,已经在郑州煤矿机械集团有限责任公司得到了批量稳定应用,实际钢板最长为7m,折弯合格率达95%以上。
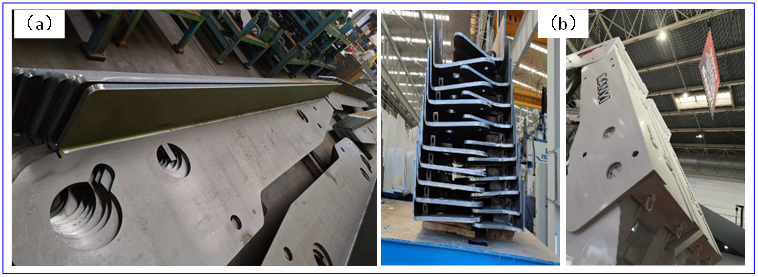
图11折弯成型钢板的研发及批量应用(a)超长折弯成型件;(b)批量稳定应用
采用低碳、低碳当量设计与夹杂物精准调控技术,开发了Q690~Q1100易焊接钢板,已经在郑州煤矿机械集团有限责任公司、山能集团兖矿东华重工、徐工集团工程机械有限公司及三一重工股份有限公司得到了批量稳定应用。
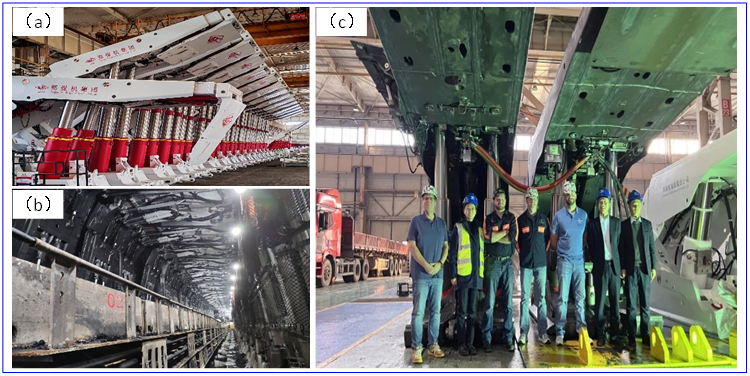
图12 高端装备研发与应用(a)液压支架;(b)地面千米以下的长期、稳定应用;
(c)极限耐久性215648次的新型液压支架产品
信息来源:安阳钢铁集团有限责任公司
-
全国科技大会 国家科学技术奖励大会 两院院士大会在京召开 习近平为国家最高科学技...
[06-25]
-
中国金属学会推荐的“采用清洁能源实现低成本低碳炼铁”入选中国科协2024十大产业...
[07-03]
-
关于推荐重要学术会议的公示
[06-20]
-
《高品质钢冶炼工艺及关键技术》审稿会在京召开
[06-19]
-
教育部第二批“新工科”课程《钢铁科学与技术前沿》第六讲: 高品质特殊钢电渣重熔技...
[10-29]
-
2026年中国金属学会冶金青年云端沙龙第四期暨“百名科学家讲党课”系列活动
[10-14]
-
2026年(第二届)中国金属学会特板数智分会技术交流会第二轮通知
[10-10]
-
关于举办“冶职大杯”第十二届全国模拟炼钢-轧钢大赛的通知
[10-10]
-
关于召开“2026年(第十九届)全国轧钢生产技术会议”的第二轮通知
[10-09]
-
关于召开“2026年(第十九届)全国轧钢生产技术会议”的第二轮通知
[09-30]